
 Polski
 English
Wprowadzenie
Klient: "Płytki elektroniczne po procesie montażu powinny być czyste". Hmm.. czasami spotykamy się z właśnie taką "definicją wymagań" :)
W rzeczywistości czystość zmontowanych płytek (PCBA) to bardzo szeroki i złożony temat. Pod pojęciem "czystości PCBA" klienci mogą mieć na myśli czystość jonową, czystość niejonową, a czasem także tzw. czystość techniczną. Dodatkowo wymagania dotyczące czystości jonowej przez wiele lat opierały się na limicie z lat 70. XX wieku, który jest nieadekwatny do współczesnej elektroniki.
W tym artykule przedstawiam główne aspekty "czystości zmontowanych płytek", ważniejsze standardy przemysłowe oraz kilka praktycznych zaleceń na koniec.
Miłej lektury :)
Nieco historii
W latach 70. i 80. XX wieku płytki w produkcji wielkoseryjnej były zwykle lutowane na fali, z topnikiem RMA, a następnie myte rozpuszczalnikami chlorofluorowęglowymi CFC[1]. Najbardziej popularnym środkiem do mycia był CFC-113 (1,1,2-trichloro-1,2,2-trifluoroetan), czasami stosowany w mieszaninie z metanolem. Rzadziej używany to metylochloroform MCF (1,1,1-trichloroetan).
W tym samym okresie powstała też metoda pomiaru zanieczyszczeń jonowych, z limitem dla umytych płytek równym 1.56 µg/cm2 [10 µg/in2] w równoważniku NaCl. Metodę opracowali na początku lat 70. Hobson i DeNoon w US Naval Avionics Center[1][2]. Limit trafił do standardu MIL-P-28809, potem do MIL-STD-2000A oraz do J-STD-001[1]. Warto pamiętać, że ten limit wyznaczono dla procesu z topnikiem RMA i myciem za pomocą CFC.
W 1974 w Nature opublikowano artykuł o zagrożeniu dla warstwy ozonowej jakie stwarza m.in. CFC. Wykazano, że chemicznie obojętny CFC dociera do stratosfery, gdzie promieniowanie UV rozbija go, uwalniając chlor, który następnie rozkłada ozon[3]. W 1985 potwierdzono, że ilość ozonu nad Antarktydą zmniejszyła się o ok. 40% między 1975 a 1984 rokiem[4]. Z tego powodu, ONZ zajął się tematem. W 1985 Konwencja wiedeńska oraz w 1987 Protokół montrealski (ang. Montreal Protocol on Substances that Deplete the Ozone Layer) uruchomiły globalny proces redukcji zużycia środków wpływających na warstwę ozonową. W kolejnych latach doprowadzono do wycofania między innymi CFC i MCF[5][6]. W 2009 roku Protokół montrealski jako pierwszy traktat w historii ONZ został ratyfikowany przez wszystkie państwa świata[7]. Wow! Chociaż raz w historii tej planety była wspólna zgoda.
Clean i no-clean
Przemysł elektroniczny musiał zrezygnować z CFC. Oznaczało to zmianę topników, środków myjących oraz procesu lutowania i mycia. Przejściowo w myciu stosowano rozpuszczalniki określane jako HCFC, które także wycofano[8][9]. Finalnie opracowano dwa rodzaje procesów:
- Clean (mycie płyty). Pozostałości topnika są usuwane po lutowaniu, myciem wodnym, półwodnym lub na bazie rozpuszczalnika. Generalnie myje się płyty, uprzednio lutowane topnikami organicznymi o dużej i średniej aktywności (ORHx / ORMx wg J-STD-004). Czasami myje się także mniej aktywne topniki kalafoniowe (typ RO wg J-STD-004). W procesie "clean", topnik jest na tyle aktywny, że jakiekolwiek pozostałości po procesie mycia są uznawane za korozyjne, więc płytka powinna być "optycznie" całkowicie czysta i oczywiście posiadać także niski poziom zanieczyszczeń jonowych.
- No-clean (bez mycia płyty). To rozwiązanie, w którym pozostałości topnika powinny być minimalne i na tyle bezpieczne, żeby można było je pozostawić na powierzchni płytki bez konieczności mycia. W tej technologii istnieje jednak "szara strefa" - czyli dla niektórych aplikacji, pozostałości topnika "no-clean" mogą jednak być na tyle aktywne, że wpłyną na niezawodność urządzenia. Więc czasami stosuje się mycie pozostałości "no-clean". Podsumowując, proces "no-clean" jest popularny, ale nie jest idealnym rozwiązaniem.
Czystość jonowa
Zanieczyszczenia na zmontowanej elektronicznej płycie mogą zawierać jony (cząsteczki/atomy posiadające ładunek elektryczny), które mogą doprowadzić do powstania migracji elektrochemicznej (ECM), określanej potocznie jako "korozja" lub "dendryty". Właśnie z tym zjawiskiem związane jest pojęcie "czystość jonowa".
Do oceny zanieczyszczeń jonowych stosuje się kilka różnych metod:
- ROSE. Resistivity of Solvent Extract. Metoda opisana w IPC-TM-650 2.3.25. Zanieczyszczenia ekstrahuje się mieszaniną izopropanolu i destylowanej wody, a zmierzoną rezystywność ekstraktu przelicza się na ekwiwalent chlorku sodu (NaCl) na jednostkę powierzchni. Z tą metodą związany jest ten "słynny" limit 1.56 µg/cm2 [10 µg/in2] w równoważniku NaCl.
- Chromatografia jonowa. Metoda opisana w IPC-TM-650 2.3.28. Identyfikuje poszczególne jony (np. chlorki, bromki, słabe kwasy organiczne) i określa ich ilość.
- SIR. Surface Insulation Resistance opisana w IPC-TM-650 2.6.3.7. Ta metoda nie mierzy ilości jonów, lecz bezpośrednio ich skutek, tj. rezystancję izolacji powierzchniowej pod napięciem, w podwyższonej temperaturze i wilgotności.
Postępująca miniaturyzacja elektroniki, coraz to mniejsze odległości między wyprowadzeniam, stosowanie obudów o małym prześwicie wględem PCB (BGA, µBGA, QFN, LGA) oraz aplikacje pracujące w trudnych warunkach środowiskowych (ang. harsh environment) sprawiły, że limit 1.56 µg/cm2 okazał się w wielu przypadkach nieadekwatny.
Topniki no-clean zawierają słabe kwasy organiczne (WOA - Weak Organic Acids), które mogą powodować zawyżenie wyników pomiaru metodą ROSE i jednocześnie te pozostałości mogą być dopuszczalne dla wielu aplikacji. Więc limit 1.56 µg/cm2 był wtedy "za niski" - czyli nieadekwatny do rzeczywistości.
Metoda ROSE podaje także wartość uśrednioną na całą powierzchnię płytki, może słabo wymywać zanieczyszczenia spod elementów o małym prześwicie (ang. low standoff) i nie rozróżnia rodzajów jonów (to nie chromatograf). Badania pokazały także, że wynik ROSE nie przewiduje niezawodności, próbki z 3 razy wyższym wynikiem ROSE miały jednocześnie wynik SIR wyższy nie 3 razy ale o kilka rzędów wielkości[1].
Z tego powodu organizacja Global Electronics Association (IPC) zmieniła podejście do czystości jonowej. Najpierw w 2018 roku dodano Amendment 1 do J-STD-001G. Następnie w rewizji H (2020) zmieniono całą sekcję 8[10]. Zrezygnowano z twardego limitu z lat 70. Obecnie, o ile Użytkownik (klient) nie określi limitu, to należy takowy limit okreslić w oparciu o obiektywny dowód (ang. objective evidence). Sam wynik ROSE poniżej 1.56 µg/cm2 nie jest już automatycznie procesem akceptowalnym.
Test ROSE teraz służy do monitorowania procesu, z limitami kontrolnymi ustalonymi podczas kwalifikacji. Dokładne zasady opisuje J-STD-001 rozdział 8[11].
Czystość niejonowa
Zanieczyszczenia na PCBA to nie tylko substancje wywołujące migrację elektrochemiczną, ale także związki niejonowe: pozostałości kalafonii i żywic z topnika, tłuszcze z kremów, silikony, pozostałości materiałów maskujących itp. Nie dysocjują one na jony, więc metoda ROSE ich nie wykrywa, nawet jeśli rozpuszczają się w mieszaninie IPA/woda.
Pozostałości te mogą jednak pogarszać adhezję pokryć konformalnych, klejów i zalew do powierzchni płytki PCB. W efekcie wilgoć i zanieczyszczenia z otoczenia mogą wnikać pod słabo przylegające pokrycie i doprowadzić do migracji elektrochemicznej, redukując żywotność urządzenia.
W niektórych przypadkach może także dochodzić do nieoczekiwanych interakcji między pozostałościami topnika a materiałem pokrycia lub zalewy, wpływając na sieciowanie (utwardzanie).
J-STD-001J w pkt. 8.6 określa kryteria akceptacji dla zanieczyszczeń nie-jonowych.
Czystość techniczna
W przemyśle, szczególnie w motoryzacji, czasami termin "czystość" może też oznaczać tzw. czystość techniczną, czyli poziom zanieczyszczeń cząstkami stałymi (pył, wióry, włókna, itp.), które mogą doprowadzić do awarii, np. zwarcia
W motoryzacji czystość techniczna opiera się na standardach VDA 19.1 i ISO 16232 (badanie i ocena zanieczyszczeń) oraz VDA 19.2 (zarządzanie czystością w procesie montażu).
Badanie polega na ekstrakcji (płukaniu) wyrobu, odfiltrowaniu cząstek stałych na membranie i ich analizie w laboratorium. Ocena mikroskopowa (liczba i rozmiar cząstek) oraz w razie potrzeby badanie za pomocą mikroskopu SEM-EDS (skład).
Co ciekawe, w języku standardów IPC takie zanieczyszczenia są określane jako FOD (Foreign Object Debris). Według IPC-A-610 luźne cząstki, które mogą naruszyć minimalny odstęp elektryczny, są defektem niezależnie od klasy IPC.
Standardy
- IPC J-STD-001. Requirements for Soldered Electrical and Electronic Assemblies
- IPC-HDBK-001. Handbook and Guide to Supplement J-STD-001
- IPC-A-610. Acceptability of Electronic Assemblies
- IPC-TM-650 2.3.25. Detection and Measurement of Ionizable Surface Contaminants by Resistivity of Solvent Extract (ROSE)
- IPC-TM-650 2.3.28. Ionic Analysis of Circuit Boards, Ion Chromatography Method (IC)
- IPC-TM-650 2.6.3.7. Surface Insulation Resistance (SIR)
- IPC-9202A. Material and Process Characterization/Qualification Test Protocol for Assessing Electrochemical Performance Using the IPC-B-52 Test Assembly
- IPC-WP-019B. An Overview on Global Change in Ionic Cleanliness Requirements
- IPC-CH-65B. Guidelines for Cleaning of Printed Boards and Assemblies
- IPC-5704. Cleanliness Requirements for Unpopulated Printed Boards (bare boards only)
- VDA 19.1. Inspection of Technical Cleanliness - Particulate Contamination of Functionally Relevant Automotive Components
- VDA 19.2. Technical Cleanliness in Assembly - Environment, Logistics, Personnel and Assembly Equipment
- ISO 16232. Road Vehicles - Cleanliness of Components and Systems
Podsumowanie
Czystość w elektronice to szerokie pojęcie, które może być różnie interpretowane.
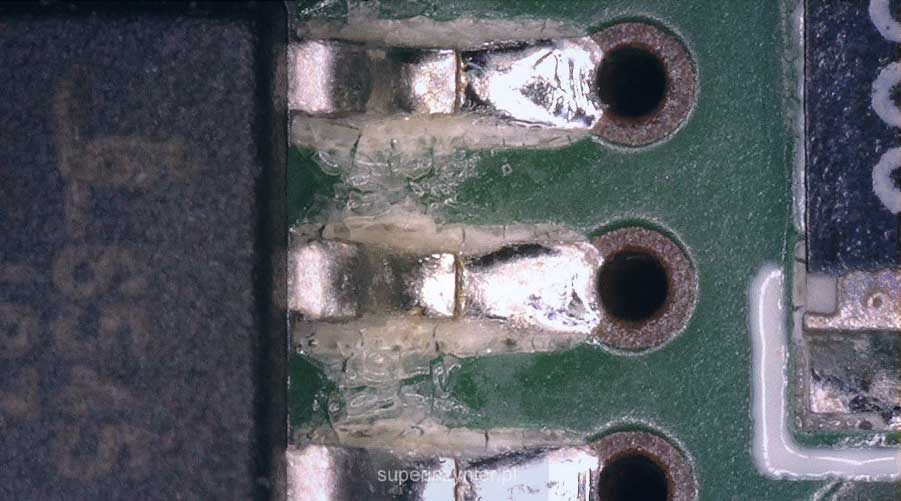
Płytka może być wizualnie czysta, a jednocześnie zawierać wysoki poziom zanieczyszczeń jonowych - przezroczystych lub ukrytych w niewidocznych miejscach (np. pod obudową układu scalonego). Dlatego wymagania dotyczące czystości należy jasno zdefiniować: o jakiej czystości mówimy (jonowej, niejonowej, technicznej), jakie stosujemy kryteria, jakie standardy i jakie metody pomiaru.
W temacie czystości jonowej warto pamiętać o zmianach jakie zaszły kilka lat temu w J-STD-001, czyli o rezygnacji z jednego limitu 1.56 µg/cm2 [10 µg/in2] w równoważniku NaCl na rzecz ustalenia adekwatnego limitu zanieczyszczeń jonowych w danej aplikacji i posiadania obiektywnego dowodu.
I ostatnia kwestia - czystość PCBA to nie tylko dobór topnika i procesu mycia, ale także późniejsze obchodzenie się z płytkami (handling) i ich przechowywanie aż do pakowania. Należy unikać dotykania PCBA gołymi rękami (pot zawiera m.in. chlorek sodu) oraz zabrudzonymi rękawiczkami. Warto pamiętać, że właśnie zabrudzone rękawiczki mogą dawać "fałszywe poczucie czystości". Pozostałości topnika są często przezroczyste / białe, więc na białych rękawiczkach ich nie widać. Może się więc okazać, że lepiej często myć ręce i nie stosować żadnych niezatwierdzonych kremów niż wierzyć w 100% ochronę za pomocą rękawiczek - szczególnie wtedy, jak są rzadko zmieniane. Warto to zapamiętać..
Przypisy
- K. Tellefsen i in., Divergence in Test Results Using IPC Standard SIR and Ionic Contamination Measurements, I-Connect007, 2016: https://iconnect007.com/article/99083/divergence-in-test-results-using-ipc-standard-sir-and-ionic-contamination-measurements/99086/smt?page=1
- ESA STM-275, Evaluation of Cleanliness Test Methods for Spacecraft PCB Assemblies, 2006: http://esmat.esa.int/publications/published_papers/esa_stm-275.pdf
- M. J. Molina, F. S. Rowland, Stratospheric sink for chlorofluoromethanes: chlorine atom-catalysed destruction of ozone, Nature 249, 810-812 (1974): https://doi.org/10.1038/249810a0
- J. C. Farman, B. G. Gardiner, J. D. Shanklin, Large losses of total ozone in Antarctica reveal seasonal ClOx/NOx interaction, Nature 315, 207-210 (1985): https://doi.org/10.1038/315207a0
- IEA, Montreal Protocol - Copenhagen Amendment: https://www.iea.org/policies/20364-montreal-protocol-copenhagen-amendment
- Oświadczenie rządowe w sprawie przystąpienia RP do Protokołu montrealskiego, Dz.U. 1992 nr 98 poz. 491: https://eli.gov.pl/eli/DU/1992/491/ogl/pol/pdf
- ONZ (HLPF), Montreal Protocol - universal ratification: https://hlpf.un.org/inputs/montreal-protocol
- IPCC / GRID-Arendal, Methodological and Technological Issues in Technology Transfer. https://www.grida.no/climate/ipcc/tectran/115.htm
- US EPA, Vendor list: alternatives for CFC-113 and methyl chloroform in electronics cleaning: https://www.epa.gov/sites/default/files/2014-11/documents/sol_elec.pdf
- IPC, IPC Releases New “H” Revision to IPC J-STD-001 and IPC-A-610: https://www.electronics.org/news-release/ipc-releases-new-h-revision-two-leading-standards-electronics-assembly-ipc-j-std-001
- IPC J-STD-001J, Requirements for Soldered Electrical and Electronic Assemblies
